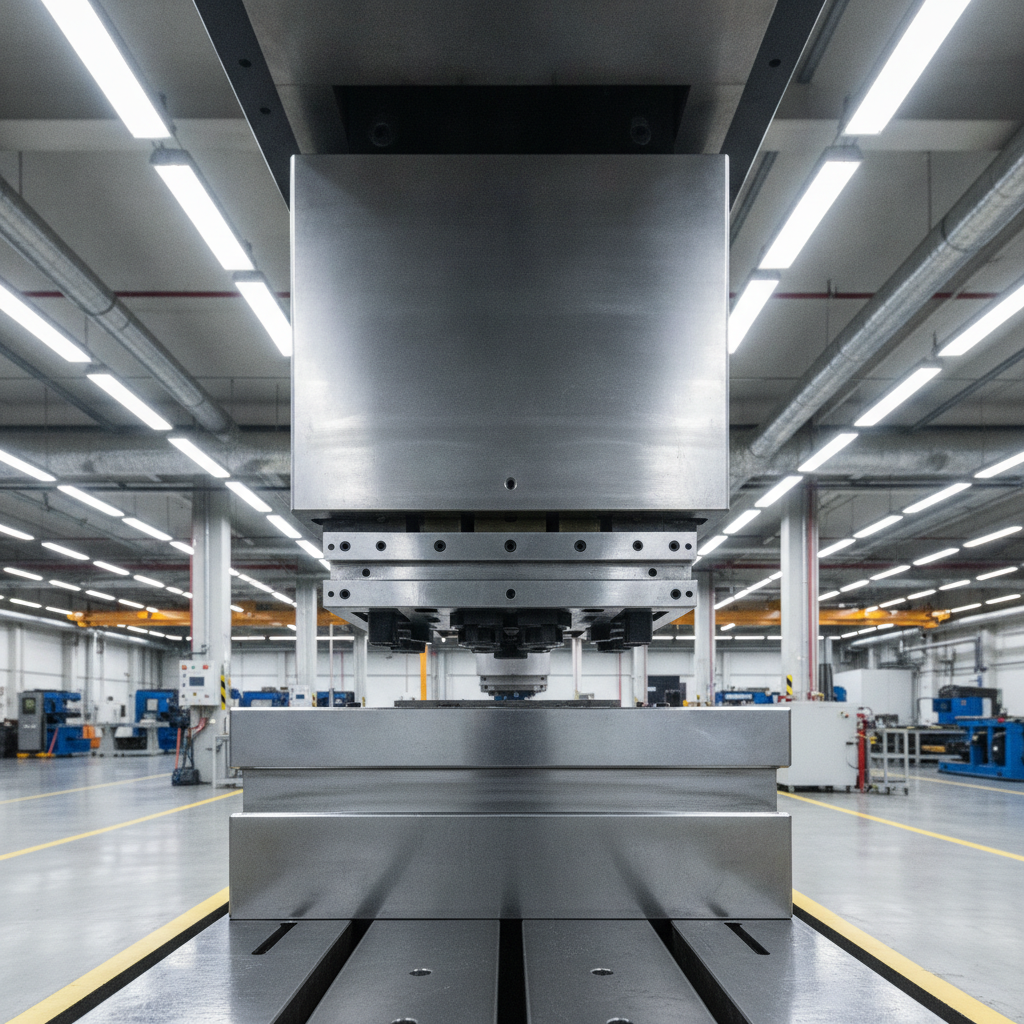
Tłoczenie blach pozwala produkować duże serie detali o takich samych wymiarach i kształtach. Uzyskanie stabilnych rezultatów wymaga jednak kontroli całego procesu. Liczy się stan prasy, jakość tłocznika, sposób podawania materiału, właściwości blachy oraz prawidłowe ustawienie parametrów pracy. Błąd w jednym z tych miejsc może powodować odchyłki wymiarowe, deformacje albo szybsze zużycie narzędzia.
Sztywność i prowadzenie suwaka prasy
Dokładność tłoczenia zależy m.in. od konstrukcji prasy. Podczas każdego cyklu suwak powinien poruszać się w przewidywalny sposób i zachowywać prawidłowe położenie względem stołu oraz narzędzia. Luzy w układzie prowadzenia, zużycie części mechanicznych lub odkształcenia konstrukcji mogą zmieniać warunki nacisku.
Duże znaczenie ma również sztywność ramy. Obciążenie nie zawsze rozkłada się idealnie na środku stołu, szczególnie przy bardziej złożonych tłocznikach. Konstrukcja prasy musi ograniczać przechylenia suwaka oraz zachować wymagane ustawienie jego powierzchni względem stołu.
Przy szybkiej produkcji seryjnej często stosowana jest prasa mimośrodowa, która wykonuje powtarzalny ruch suwaka za pomocą mechanizmu mimośrodowego i korbowodu. W zależności od rodzaju detalu oraz wielkości narzędzia można stosować między innymi konstrukcje wysięgowe i ramowe.
Stan i ustawienie tłocznika
Sama maszyna nie zagwarantuje prawidłowych wymiarów detalu, jeśli narzędzie ma niewłaściwą geometrię lub wykazuje oznaki zużycia. Stempel i matryca muszą zachować właściwe położenie względem siebie. Duże znaczenie ma też luz pomiędzy częściami roboczymi narzędzia.
Na wynik procesu wpływają między innymi:
dokładność wykonania stempla i matrycy,
prawidłowe zamocowanie tłocznika,
stopień zużycia krawędzi roboczych,
ustawienie wysokości zamknięcia,
smarowanie powierzchni roboczych,
regularna kontrola stanu narzędzia.
Zużyty stempel może pogarszać jakość krawędzi po wykrawaniu, zwiększać siły występujące podczas procesu i powodować stopniowe odchodzenie wymiarów od założonej tolerancji.
Powtarzalne podawanie materiału
W produkcji seryjnej materiał musi trafiać do narzędzia zawsze w określone miejsce. Nawet niewielki błąd pozycjonowania taśmy może wpłynąć na wzajemne położenie otworów, krawędzi i przetłoczeń.
Dlatego linie tłoczące często współpracują z podajnikami, rozwijakami oraz prostowarkami. Sterowany podajnik przesuwa taśmę o zadaną długość pomiędzy kolejnymi cyklami prasy. Jeśli proces wymaga kilku następujących po sobie operacji, precyzja tego ruchu bezpośrednio wpływa na jakość gotowego detalu.
Właściwości blachy a rezultat tłoczenia
Materiał również może powodować różnice pomiędzy kolejnymi detalami. Znaczenie mają grubość blachy, jej wytrzymałość, twardość, kierunek walcowania oraz jakość powierzchni. Zmiana partii materiału może więc zmienić zachowanie blachy podczas gięcia, ciągnienia czy wykrawania.
Operator powinien kontrolować również smarowanie. Zbyt duże tarcie zwiększa opory podczas formowania i przyspiesza zużycie narzędzia. Odpowiednia ilość środka smarnego pomaga utrzymać stabilne warunki kolejnych cykli.
Stabilny proces wymaga kontroli całego stanowiska
Powtarzalność tłoczenia nie zależy od pojedynczego parametru. Trzeba kontrolować maszynę, narzędzie, materiał i sposób jego podawania. Regularne przeglądy oraz pomiary gotowych detali pozwalają odpowiednio wcześnie wykryć zużycie lub zmianę parametrów procesu.
Jeśli szukasz prasy do wykrawania, gięcia lub tłoczenia blach, zapoznaj się z ofertą TechCras. Firma oferuje prasy mechaniczne mimośrodowe w różnych wariantach konstrukcyjnych i zakresach nacisku, dzięki czemu można dopasować maszynę do rodzaju wykonywanych operacji oraz planowanej wydajności produkcji.